


3D силиконовая резинка для печати
Эластичная силиконовая 3D-печать относится к процессу и материалу, используемому в аддитивном производстве и специально разработанному для создания объектов, требующих высокой эластичности или гибкости. Эта технология предполагает использование специализированных материалов на основе силикона, которые можно экструдировать или наносить слой за слоем для формирования сложных форм и геометрических фигур.
Описание
. Поставщик
Компания Jiangsu Golden Autumn Group, основанная в 1991 году, является одним из ведущих мировых производителей аксессуаров для одежды, обслуживающим клиентов по всему миру. Продукция широко используется в интимной и спортивной одежде. Компания располагает передовыми производственными мощностями и технологиями. Комплексные процессы, включая скручивание пряжи, обволакивание, крашение пряжи, вязание крючком, ткачество, вязание основ, последующее крашение и печать, находятся под одной крышей.
Компания была основана в 1991 году и начинала с обычных резинок; В 2000 году мы начали разрабатывать все виды жаккардовых эластичных материалов и были одними из первых фабрик по производству жаккардовых эластичных материалов в провинции Цзянсу; В 2004 году был осуществлен переход и модернизация производства жаккардовых, тканых эластичных материалов и эластичных материалов после окрашивания для нижнего белья (бретельки для бюстгальтеров, ленты для нижнего белья, сложенная резинка); В 2007 году переехал на новый завод с увеличенной мощностью и улучшенным контролем качества для обслуживания клиентов по всему миру; В 2011 году была основана новая компания Jiangsu Golden Autumn Lace Co., LTD, профессиональная в области дизайна, разработки, производства и продажи кружевных и тканевых изделий.
Почему выбрали нас?
Высокое качество
Наша продукция производится или изготавливается по очень высоким стандартам с использованием лучших материалов и производственных процессов.
Конкурентная цена
Мы предлагаем продукт или услугу более высокого качества по эквивалентной цене. В результате у нас есть растущая и лояльная клиентская база.
Богатый опыт
Наша компания имеет многолетний опыт работы на производстве. Концепция клиентоориентированного и взаимовыгодного сотрудничества делает компанию более зрелой и сильной.
Глобальная доставка
Наша продукция поддерживает доставку по всему миру, а логистическая система завершена, поэтому наши клиенты находятся по всему миру.
Послепродажное обслуживание
Профессиональная и продуманная команда послепродажного обслуживания позволит вам беспокоиться о нас. Интимное обслуживание после продажи, сильная поддержка команды послепродажного обслуживания.
Передовое оборудование
Машина, инструмент или инструмент, разработанный с использованием передовых технологий и функциональных возможностей для выполнения весьма специфических задач с большей точностью, эффективностью и надежностью.

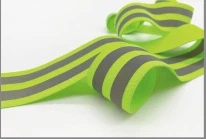


Что такое силиконовая резинка для 3D-печати?
Эластичная силиконовая 3D-печать относится к процессу и материалу, используемому в аддитивном производстве и специально разработанному для создания объектов, требующих высокой эластичности или гибкости. Эта технология предполагает использование специализированных материалов на основе силикона, которые можно экструдировать или наносить слой за слоем для формирования сложных форм и геометрических фигур.
1. Повышенный комфорт:Рельефные узоры и текстуры на силиконовой резинке для 3D-печати могут добавить слой амортизации и мягкости, обеспечивая повышенный комфорт при использовании в таких областях, как одежда, спортивное оборудование или медицинские устройства.
2. Улучшенное сцепление и тяга:Трехмерный дизайн может создать текстурированную поверхность, обеспечивающую улучшенное сцепление и сцепление. Это особенно полезно для таких продуктов, как перчатки, обувь или ручки руля.
3. Брендинг и маркетинг:Настраиваемая природа силиконовой резинки для 3D-печати позволяет включать логотипы, элементы брендинга или уникальный дизайн. Это может помочь компаниям продвигать свой бренд и создавать запоминающийся продукт или упаковку.
4. сенсорная обратная связь:В некоторых приложениях, таких как сенсорные устройства или образовательные инструменты, 3D Silicone Printing Elastic может обеспечивать сенсорную обратную связь посредством различных текстур или форм, улучшая взаимодействие с пользователем и опыт обучения.
5. Эстетическая привлекательность:Возможность создавать сложные и детализированные рисунки на эластичных материалах с помощью 3D-печати силиконом придает изделиям эстетическую привлекательность. Это может сделать их более привлекательными для потребителей.
6.Параметры настройки:Эта технология предлагает высокую степень индивидуализации, позволяя создавать уникальные конструкции или производить небольшие партии с уникальными узорами или логотипами. Это выгодно для персонализированных продуктов, ограниченных выпусков или нишевых рынков.
7. Долговечность:Сочетание эластичных волокон и печати на основе силикона позволяет получить прочный материал, устойчивый к износу. Это особенно важно в тех случаях, когда эластичный компонент подвергается частому растяжению или воздействию суровых условий.
8.Легкий:Эластичный материал для 3D-силиконовой печати обычно легкий, что делает его подходящим для применений, где вес имеет значение, например, в портативных устройствах или спортивном оборудовании.
9. Водонепроницаемость:В зависимости от конкретных материалов и используемого процесса печати, силиконовая резинка для 3D-печати может обладать водостойкими или водоотталкивающими свойствами. Это делает его подходящим для продуктов, которые должны противостоять воздействию влаги или воды.
10. Интеграция функций:Трехмерные конструкции могут служить функциональной цели, например, обеспечивать каналы для вентиляции, зоны захвата или усиление конструкции в продуктах.
Виды силиконовой резинки для 3D-печати
Цифровая обработка света (DLP):Эта технология использует проектор для отверждения жидкой силиконовой смолы слой за слоем. Он позволяет быстро создавать детализированные детали и подходит для изготовления деталей сложной геометрии.
Стереолитография (SLA):Подобно DLP, SLA использует лазер для отверждения фотополимерной смолы. Однако обычно он лечит одну точку за раз, что может быть медленнее, чем DLP. Некоторые машины SLA способны печатать материалами, подобными силикону, хотя это не всегда настоящие силиконы.
Выдача по требованию (DOD):Этот метод включает в себя распыление небольших капель силиконовых чернил на рабочую платформу. Затем чернила отверждаются под воздействием ультрафиолета и тепла. Этот процесс позволяет создавать очень мелкие детали и гладкие поверхности.
Прямое письмо чернилами (DIW)/моделирование наплавлением (FDM), адаптированное для эластомеров:В то время как традиционные принтеры FDM предназначены для термопластов, некоторые специализированные принтеры адаптированы для работы с силиконовыми пастами или замазками. Материал выдавливается через сопло и отверждается при охлаждении или под воздействием ультрафиолета. Хотя традиционные принтеры FDM предназначены для термопластов, некоторые специализированные принтеры адаптированы для работы с силиконовыми пастами или замазками. Материал выдавливается через сопло и отверждается при охлаждении или под воздействием ультрафиолета.
Термоструйная печать силиконовой резины:В этом процессе используется термоструйная головка для нанесения чернил из силиконовой резины на подложку. Затем чернила отверждаются ультрафиолетом. Это относительно новая технология, которая открывает возможности для высокопроизводительного производства.
Двухфотонная полимеризация (ДТП):Метод 3D-печати высокого разрешения, в котором используется сфокусированный лазер для полимеризации светочувствительных смол на воксельном уровне. Модифицированные силиконовые смолы можно использовать в ТПП для создания микроструктур с исключительной детализацией.
Применение силиконовой резинки для 3D-печати

1.Медицинские приборы:Биосовместимость силикона делает его идеальным для медицинских применений, таких как протезирование, носимые датчики, катетеры и системы доставки лекарств. 3D-печать позволяет создавать индивидуальные устройства, которые могут соответствовать формам тела и обеспечивать лучшую посадку.
2. Здравоохранение и благополучие:Персонализированные медицинские брекеты, ортопедические стельки и другие терапевтические устройства выигрывают от точной геометрии и свойств материала, обеспечиваемых 3D-печатью силикона.
3. Товары народного потребления:От кухонной утвари до чехлов для телефонов — долговечность и нетоксичность силикона делают его популярным выбором для предметов повседневного использования. 3D-печать позволяет создавать сложные конструкции и нестандартные формы, соответствующие индивидуальным предпочтениям.
4. Автомобильная промышленность:Силиконовые детали могут выдерживать высокие и низкие температуры, что делает их пригодными для применения в автомобилях, таких как прокладки, уплотнения и шланги. 3D-печать может упростить производство этих компонентов, особенно для прототипов и специализированных автомобилей.
5. Аэрокосмическая промышленность:В аэрокосмической промышленности силиконовые детали используются для изоляции, герметизации и защиты от коррозии. 3D-печать позволяет создавать изделия сложной геометрии, необходимые для компонентов аэрокосмической отрасли, при одновременном снижении веса.
6. Электроника:Силикон используется в электронике в качестве изоляторов и защитных оболочек благодаря своим электроизоляционным свойствам и устойчивости к воздействиям окружающей среды. 3D-печать позволяет создавать индивидуальные электронные корпуса и компоненты с интегральными схемами.
7. Еда и напитки:Силикон часто используется для изготовления посуды и хранения продуктов питания из-за его нереактивности и нетоксичности. 3D-печать позволяет изготавливать уникальные формы для выпечки и кондитерских изделий по индивидуальному заказу.
8. Робототехника:Мягкая робототехника выигрывает от гибкости и долговечности силикона. 3D-печать позволяет изготавливать приводы, датчики и захваты, которые могут имитировать биологические движения.
9. Обувь и одежда:Силикон используется в подошвах обуви и спортивной одежде для комфорта и повышения производительности. С помощью 3D-печати можно создать индивидуальную обувь, которая обеспечивает поддержку и соответствует индивидуальной форме стопы.
10. Искусство и дизайн:Художники и дизайнеры могут использовать 3D-печать силиконом для создания уникальных скульптур, украшений и декоративных изделий со сложной текстурой и формой.
Компоненты силиконовой резинки для 3D-печати
Силиконовый материал:Основным компонентом является силиконовая резина в жидком или пастообразном состоянии, специально разработанная для 3D-печати. Этот материал должен быть фотоотверждаемым или термически отверждаемым, в зависимости от используемого процесса печати.
Печатное оборудование:Оборудование может различаться в зависимости от используемой технологии печати, но обычно включает в себя:
●Платформа принтера: плоская поверхность, на которой объект создается слой за слоем.
● Ванна для смолы или экструзионный картридж: Содержит силиконовый материал; для процессов полимеризации в чане он удерживает жидкую смолу, а для экструзионной печати — силиконовую пасту или замазку.
●Источник света: в процессах полимеризации в ваннах, таких как DLP или SLA, источник ультрафиолетового света отверждает силиконовую смолу. При струйной печати материала используется УФ-свет для отверждения осажденных капель силиконовых чернил.
● Сопло: при экструзионной печати сопло подает силиконовый материал. Для обеспечения качества печати необходимо поддерживать постоянный поток и температуру.
●Механизмы движения: такие компоненты, как линейные направляющие, двигатели и ремни, контролируют положение печатающей головки и платформы, позволяя создавать слои.
Программное обеспечение:Специализированное программное обеспечение контролирует процесс печати. Он преобразует цифровую модель в инструкции, управляющие движением принтера и нанесением материала.
Структуры поддержки:Некоторые процессы печати силиконом требуют временных опорных конструкций для удержания нависающих элементов во время печати. Эти опоры удаляются после полного отверждения объекта.
Оборудование постобработки:После печати объекту может потребоваться дополнительное отверждение под воздействием ультрафиолета или тепла для достижения желаемых механических свойств. Также можно использовать инструменты для снятия опор и оборудование для отделки.
Меры предосторожности:Из-за использования ультрафиолетового света и потенциально опасных материалов важными компонентами установки 3D-печати силикона являются меры безопасности, такие как очки для защиты от ультрафиолета, перчатки и надлежащая вентиляция.
Материал резинки для 3D-силиконовой печати
Материал, используемый при 3D-печати силиконом, представляет собой разновидность силиконовой резины, совместимую с процессом печати. Этот силикон обычно представляет собой вязкую жидкость или вещество, похожее на замазку, которое можно точно наносить или отверждать слой за слоем для создания эластичных объектов. К основным компонентам силиконовой резины относятся:
Полисилоксан (силиконовый полимер):Это основа силиконового материала, состоящая из чередующихся атомов кремния и кислорода. Длина и разветвление полисилоксановых цепей влияют на конечные свойства силикона, такие как гибкость и эластичность.
Метильные или фенильные группы:Эти группы присоединены к атомам кремния в полисилоксановой цепи и влияют на физические свойства силикона. Метильные группы делают материал более мягким и гибким, а фенильные группы повышают прочность и термостойкость.
Сшиватели:Сшивающие агенты помогают создавать связи между полисилоксановыми цепями, придавая силикону эластичные свойства. Степень сшивки определяет твердость и долговечность конечного продукта.
Наполнители:Неорганические наполнители, такие как диоксид кремния, углеродная сажа или стеклянные волокна, могут быть добавлены для улучшения определенных характеристик, таких как прочность на разрыв, стойкость к истиранию или термическая стабильность.
Пластификаторы:Они добавляются для повышения гибкости силикона. Они работают за счет уменьшения взаимодействия между полимерными цепями, позволяя им двигаться более свободно.
Красители:В эстетических целях или для обозначения различных свойств в силиконовый материал можно добавлять красители.
Лечащие агенты:Эти химические вещества инициируют процесс отверждения под воздействием ультрафиолета или тепла. Они реагируют с силиконом, образуя сеть химических связей, превращая жидкость или замазку в твердый эластомер.
Для 3D-печати силиконовый материал должен быть разработан так, чтобы его можно было печатать. Это часто означает, что он имеет определенную вязкость для экструзионной печати или особый состав, который позволяет его фотоотверждать в процессе полимеризации в ванне, таком как цифровая светообработка (DLP). Материал также должен иметь правильный баланс свойств, включая эластичность, прочность на разрыв и сопротивление разрыву, чтобы соответствовать требованиям предполагаемого применения.
Достижения в области химии силикона и технологий аддитивного производства продолжают расширять ассортимент силиконовых материалов, доступных для 3D-печати, что позволяет создавать узкоспециализированные эластичные компоненты для различных отраслей промышленности.
Процесс 3D силиконовой печати на резинке
1.Дизайн и моделирование:С помощью программного обеспечения автоматизированного проектирования (САПР) объект проектируется с желаемыми размерами и характеристиками. Затем модель экспортируется в формат файла, который может читать 3D-принтер, например STL или OBJ.
2. Нарезка:Модель САПР разбивается на тонкие горизонтальные слои с помощью специального программного обеспечения, называемого слайсером. Это программное обеспечение генерирует набор инструкций для 3D-принтера, подробно описывая точный путь и метод нанесения или отверждения каждого слоя силикона.
3. Приготовление силиконового материала:Силиконовый материал готовится в соответствии с требованиями принтера. Для экструзионной печати это может включать смешивание базового силикона с катализатором для запуска процесса отверждения. Для полимеризации в ванне силикон обычно изготавливается в виде фотополимера, который отверждается под воздействием УФ-излучения.
4. Печать:Объект создается 3D-принтером одним из нескольких методов:
●Печать на основе экструзии (моделирование наплавлением, эквивалент FDM для силикона):Силиконовый материал выдавливается через сопло на печатную платформу по заданному шаблону для формирования каждого слоя. Материал частично отверждается при нанесении, а полное отверждение происходит после печати объекта.
●Чановая полимеризация (цифровая светообработка, стереолитография и т. д.):Силиконовая смола отверждается слой за слоем под воздействием источника ультрафиолетового света. Свет избирательно отверждает смолу в определенных точках, определенных нарезанной CAD-моделью. После отверждения слоя печатная платформа слегка смещается вниз, и поверх предыдущего затвердевает следующий слой смолы, пока не будет сформирован весь объект.
5. Удаление поддержки:Если при печати использовались опорные конструкции, их аккуратно удаляют с объекта после полного затвердевания силикона.
6. Пост-отверждение:В зависимости от принтера и материала объекту может потребоваться постотверждение для достижения его полных механических свойств. Это может включать дополнительное воздействие ультрафиолета или тепла для завершения процесса отверждения.
7. Стирка:Чтобы удалить незатвердевшую смолу или излишки материала, напечатанный объект можно промыть в растворителе, например изопропиловом спирте.
8. Отделка:Последний этап может включать шлифовку, полировку или другие виды обработки, чтобы сгладить поверхность и улучшить внешний вид объекта.

Как сохранить резинку для 3D-силиконовой печати
1. Условия хранения:Храните силиконовый материал и напечатанные объекты в прохладном, сухом месте, вдали от прямых солнечных лучей. Высокие температуры и УФ-излучение могут ускорить старение силикона, в результате чего он со временем станет хрупким.
2. Контроль влажности:Поддерживайте умеренный уровень влажности в месте хранения, чтобы предотвратить поглощение влаги, которое может привести к набуханию или разрушению силикона.
3. Избегайте механических воздействий:Обращайтесь с силиконовыми отпечатками осторожно, избегая приложения чрезмерных усилий, которые могут привести к необратимой деформации или разрыву.
4. Правильное лечение:Прежде чем обращаться с напечатанными объектами или хранить их, убедитесь, что силикон полностью затвердел. Не полностью затвердевший силикон может не проявлять оптимальных эластичных свойств и быть более восприимчивым к повреждениям.
5. Очистка:При очистке силиконовых отпечатков используйте мягкие моющие средства и воду. Избегайте агрессивных химикатов, которые могут вступить в реакцию с силиконом и нарушить его эластичность. После очистки дайте предмету полностью высохнуть перед хранением.
6. Избегайте масел и растворителей.
Храните силиконовые отпечатки вдали от масел, растворителей и других химикатов, которые могут вызвать набухание или разрушение материала. Некоторые растворители также могут разрушать химические связи внутри силикона, что приводит к потере эластичности.
7. Уход после обработки
Если объект подвергался какой-либо последующей обработке, например шлифовке, убедитесь, что все абразивные материалы тщательно очищены, поскольку остаточные частицы могут поцарапать или ослабить силиконовую поверхность.
8. Регулярный осмотр
Периодически проверяйте хранящиеся силиконовые изделия на предмет признаков порчи, таких как трещины, изменение цвета или потеря гибкости. Раннее обнаружение проблем может предотвратить дальнейшее повреждение и продлить срок службы объекта.
9. Рекалибровка принтеров
Регулярно калибруйте свой 3D-принтер, чтобы обеспечить стабильное качество печати. Правильное обслуживание машины может предотвратить дефекты напечатанного объекта, которые могут повлиять на его эластичность.
Как правильно выбрать и использовать силиконовую резинку для 3D-печати
Выбор материала
Предел прочности
Учитывайте необходимую прочность на разрыв для вашего применения. Различные марки силикона обладают разной степенью эластичности и долговечности.
01
Температурная устойчивость
Выберите силиконовый материал, который выдержит ожидаемые рабочие температуры, не деформируясь и не теряя эластичности.
02
Химическая устойчивость
Если предмет будет контактировать с химическими веществами, выберите силикон, устойчивый к этим веществам.
03
устойчивость к ультрафиолетовому излучению
Для применений, подверженных воздействию УФ-излучения, выбирайте силиконы, устойчивые к разрушению под воздействием УФ-излучения.
04
Биосовместимость
При использовании в медицинских целях или при контакте с кожей убедитесь, что силикон биосовместим и нетоксичен.
05
Технология 3D-печати
Технологии фотоотверждения
Стереолитография (SLA) и цифровая обработка света (DLP) подходят для печати эластомерных деталей с высокой детализацией. Они используют ультрафиолетовый свет для отверждения жидких смол слой за слоем.
Струйная обработка материала
Технологии 3D-печати Drop-on-Demand (DoD) наносят фотополимеризуемый силикон непосредственно на рабочую платформу.
Технологии на основе экструзии
Хотя традиционные 3D-принтеры на основе экструзии менее распространены для силиконов из-за их вязкости, существуют специализированные системы на основе экструзии, предназначенные для силикона и подобных эластомеров.
Рекомендации по проектированию
толщина стен
Спроектируйте стены, достаточно толстые, чтобы поддерживать объект во время печати и обеспечивать достаточную структурную целостность после отверждения.
Детали и допуски
Технологии печати с высоким разрешением позволяют создавать мелкие детали, но учитывайте компромисс между детализацией и гибкостью готового продукта.
Структуры поддержки
При необходимости используйте опоры, чтобы предотвратить деформацию или разрушение во время печати, но снимайте их осторожно, чтобы не повредить деталь.
Ориентация на рабочей пластине
Оптимизируйте ориентацию детали на рабочей пластине, чтобы уменьшить концентрацию напряжений и улучшить механические свойства детали.
Процесс печати
Высота слоя
Выберите высоту слоя, которая обеспечивает баланс между качеством поверхности, скоростью и разрешением печати. Более тонкие слои позволяют получить более гладкую поверхность, но увеличивают время печати.

Параметры отверждения
Отрегулируйте параметры отверждения (время и интенсивность воздействия) в зависимости от характеристик материала, чтобы обеспечить правильное отверждение без чрезмерного отверждения, которое может сделать деталь слишком хрупкой.
Постобработка
Удаление поддержки
Аккуратно снимите опорные конструкции, чтобы не повредить хрупкие детали.
Постотверждение
В зависимости от материала и технологии могут потребоваться дополнительные этапы пост-отверждения для достижения полных механических свойств силикона.
Отделка поверхности
Шлифование или нанесение герметика может улучшить качество поверхности и внешний вид детали.
Факторы влияния 3D-печати силикона на эластичный дизайн
Проектирование 3D-печати силиконом включает в себя рассмотрение нескольких влиятельных факторов, чтобы гарантировать, что конечный продукт будет соответствовать желаемым спецификациям и функциональным требованиям. Вот некоторые ключевые факторы, которые могут повлиять на конструкцию эластичных компонентов, напечатанных на 3D-силиконе:
1. Свойства материала:Выбор силиконового материала имеет решающее значение, поскольку он влияет на гибкость, прочность, долговечность и устойчивость детали к факторам окружающей среды. Различные марки силикона могут иметь различную твердость по Шору, удлинение при разрыве, сопротивление разрыву и устойчивость к температуре.
2. Высота и разрешение слоя:Толщина слоя и разрешение принтера определяют качество поверхности и точность детали. Более тонкие слои могут привести к получению более гладких поверхностей и более высокой детализации, тогда как более толстые слои могут работать быстрее, но менее точно.
3. Опорные структуры:Поскольку силикон во время печати находится в жидком состоянии, обычно требуются опоры для удержания выступов и изделий сложной формы. Необходимо учитывать конструкцию и удаление опор, чтобы не повредить деталь и не оставить видимых следов.
4. Ориентация печати:Ориентация детали на рабочей платформе может влиять на механические свойства и внешний вид готового изделия. Например, определенные ориентации могут потребовать дополнительных опорных конструкций или могут привести к анизотропной прочности.
5. Постобработка:После печати силиконовые детали часто требуют отверждения, которое может быть достигнуто с помощью тепла, ультрафиолета или их комбинации, в зависимости от типа используемого силикона. Для достижения желаемой отделки или повышения производительности также могут потребоваться методы последующей обработки, такие как шлифовка, полировка или покрытие.
6. Толщина и геометрия стенки:Толщина стенок должна быть достаточной для сохранения структурной целостности и при этом не быть чрезмерно толстой, что приведет к перерасходу материала и потенциально может вызвать проблемы во время печати. Геометрические особенности, такие как острые углы или тонкие стенки, требуют особого внимания, чтобы предотвратить искажения или поломки во время печати и закрепления.
7. Допуски и точность размеров:Понимание допусков на размеры принтера и материала необходимо для проектирования деталей, которые сочетаются друг с другом или взаимодействуют с другими компонентами. Жесткие допуски могут потребовать более точного оборудования или дополнительных этапов постобработки.
8. Дизайн ради функциональности:Предполагаемое использование детали должно определять процесс проектирования. Подумайте, как деталь будет нагружена, перемещена или подвергнута нагрузке, и спроектируйте ее соответствующим образом, чтобы обеспечить ее ожидаемую работу в этих условиях.
9. Стоимость и эффективность:При проектировании следует учитывать стоимость материалов и время, необходимое для печати и постобработки. Упрощение конструкции и оптимизация параметров печати могут помочь снизить затраты и повысить эффективность.
10. Экологические и нормативные факторы:Если деталь предназначена для использования в определенной отрасли, например в здравоохранении или сфере общественного питания, возможно, она должна соответствовать соответствующим нормам и стандартам. Это может включать биосовместимость, нетоксичность или устойчивость к чистящим средствам.
Тщательно учитывая эти факторы на этапе проектирования, инженеры и дизайнеры могут создавать эластичные компоненты, напечатанные на 3D-принтере силиконом, которые соответствуют требуемым спецификациям и надежно работают в предполагаемом применении.
История продукта: 3D силиконовая резинка для печати
История 3D-печати эластичных материалов, в частности силиконов, значительно изменилась с момента появления технологий аддитивного производства. Вот краткий обзор вех и событий, которые сформировали эту область:
Раннее аддитивное производство:Истоки 3D-печати восходят к началу 1980-х годов, когда Чак Халл изобрел стереолитографию (SLA) и запатентовал этот процесс в 1984 году. SLA был одним из первых процессов 3D-печати, способных создавать точные, подробные модели непосредственно из цифровых данных. Первоначально эти принтеры ограничивались твердыми пластиками и смолами, но еще не подходили для эластичных материалов, таких как силикон.
Материальные достижения:В течение следующего десятилетия появились различные другие процессы 3D-печати, включая моделирование наплавлением (FDM), селективное лазерное спекание (SLS) и прямое лазерное спекание металлов (DMLS). Эти технологии расширили спектр материалов, которые можно было использовать в 3D-печати, но по-прежнему в основном фокусировались на жестких материалах.
Внедрение гибких материалов:Лишь в конце 2000-х и начале 2010-х гибкие материалы начали набирать обороты в индустрии 3D-печати. Термопластичные эластомеры (TPE) и термопластичные уретаны (TPU) были одними из первых гибких материалов, широко адаптированных для FDM-принтеров, предлагая степень эластичности и гибкости, невиданную ранее в 3D-печатных деталях.
Разработка силиконового материала:Разработка материалов на основе силикона для 3D-печати ознаменовала значительный прорыв в производстве высокоэластичных и прочных деталей. Силиконы известны своей превосходной термостабильностью, химической стойкостью и биосовместимостью, что делает их идеальными для широкого спектра применений: от медицинских устройств до потребительских товаров.
Специализированные технологии печати:Для эффективной 3D-печати силиконом пришлось разработать специальные технологии из-за его уникальных свойств. Методы «капля по требованию» (DoD), такие как струйная печать, были адаптированы для контролируемого нанесения силиконовых материалов. Кроме того, были разработаны фотоотверждаемые силиконовые смолы для использования с такими методами фотополимеризации в ваннах, как SLA и DLP.
Коммерциализация и применение:Поскольку 3D-печать с использованием силиконовых эластомеров стала более коммерчески жизнеспособной, компании начали предлагать специальные 3D-принтеры и материалы, специально предназначенные для этой цели. Автомобильная, аэрокосмическая и медицинская отрасли были одними из первых, кто применил эти технологии для прототипирования и производства эластомерных деталей.
Продолжение исследований и инноваций:Сегодня продолжающиеся исследования в области материаловедения и инженерии продолжают расширять границы возможностей 3D-печати силикона. Исследователи работают над улучшением механических свойств, пригодности для печати и экономической эффективности силиконовых эластомеров, чтобы расширить их использование в различных приложениях, включая носимую электронику, мягкую робототехнику и биомедицинские имплантаты.

Общий объем инвестиций компании составляет 300 миллионов юаней, в общей сложности насчитывается более 600 сотрудников, а площадь завода составляет 90 000 квадратных метров.
Часто задаваемые вопросы
В: Что такое резинка для 3D-силиконовой печати?
Вопрос: Каковы преимущества эластичной ткани для 3D-печати?
Вопрос: Какие технологии 3D-печати используются для силиконовых резинок?
Вопрос: Каковы ключевые свойства силиконовых эластомеров для 3D-печати?
Вопрос: Насколько эластичность силикона, напечатанного на 3D-принтере, отличается от эластичности традиционного формованного силикона?
Вопрос: Какие факторы влияют на эластичность силикона, напечатанного на 3D-принтере?
Вопрос: Как измеряется эластичность силикона, напечатанного на 3D-принтере?
Вопрос: Можно ли использовать силикон, напечатанный на 3D-принтере, в медицинских целях?
Вопрос: Каковы проблемы, связанные с 3D-печатью эластичных материалов?
Вопрос: Как происходит удаление поддержки при 3D-печати эластичных материалов?
Вопрос: Какие методы постобработки обычно используются для 3D-печати силикона?
Вопрос: Как факторы окружающей среды влияют на долговечность напечатанного на 3D-принтере силикона?
Вопрос: Каковы потенциальные применения силиконовых эластомеров, напечатанных на 3D-принтере?
Вопрос: Существуют ли какие-либо ограничения на размер объектов, на которых можно печатать силиконовыми эластомерами?
Вопрос: Насколько стоимость 3D-печати силиконовыми эластомерами отличается от стоимости традиционных методов производства?
Вопрос: Каковы рекомендации по созданию 3D-моделей для печати силиконом?
Вопрос: Как выбор технологии 3D-печати влияет на качество конечного продукта?
Вопрос: Каковы текущие тенденции в области 3D-печати эластичных материалов?
Вопрос: Как выглядит будущее 3D-печати эластичных материалов?
Вопрос: Какие есть ресурсы, чтобы узнать больше об эластичных материалах для 3D-печати?
горячая этикетка : 3d силиконовая резинка для печати, Китай [название продукта]] производители, поставщики, завод


